


1. ملحقات معدات آلات التغذية قرص القطع مقدمة عن المنتج
في عملية إنتاج ومعالجة الأعلاف، يعتبر رأس القطع ملحقًا رئيسيًا يستخدم لقطع المواد إلى طول محدد من الجزيئات بعد التكوير والتوسيع وعمليات التشكيل الأخرى. يؤثر أدائها بشكل مباشر على دقة الحجم وجودة المظهر وكفاءة الإنتاج والاستقرار العام لجزيئات التغذية. يمكن للقاطع عالي الجودة أن يضمن أن كريات العلف تلبي المتطلبات القياسية، وتلبي عادات التغذية للحيوانات المختلفة، وتحسن كفاءة الإنتاج لمصنعي الأعلاف.
2. الخصائص الهيكلية
رمي القرص
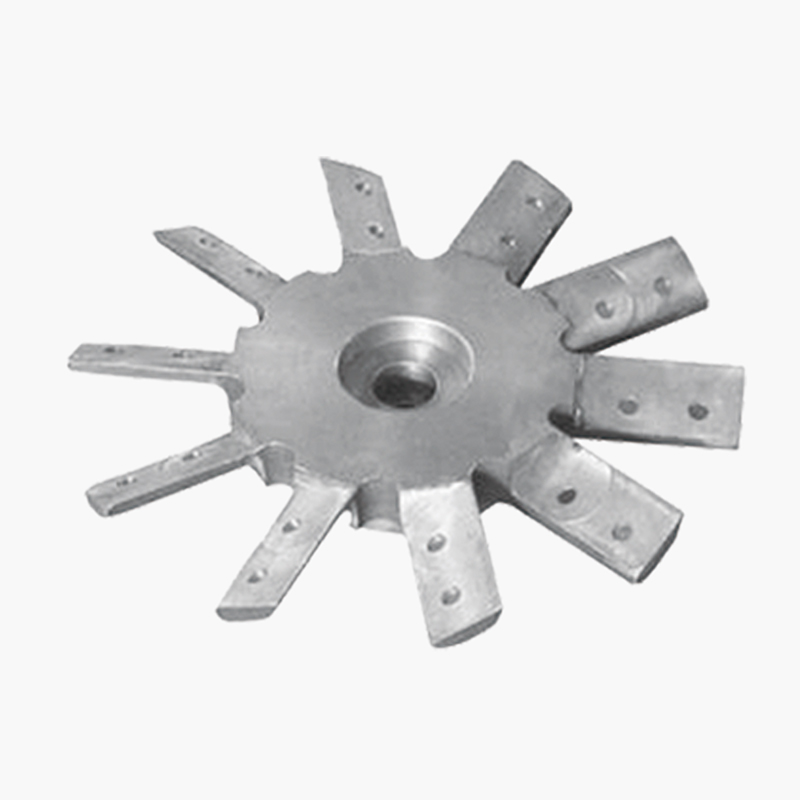
جسم القرص للقاطع مستدير بشكل عام ومصنوع من مواد معدنية، والفولاذ الكربوني عالي الجودة، وسبائك الصلب وما إلى ذلك. يحتوي القرص على سماكة وقطر معين، ويحتاج السماكة إلى ضمان قوة كافية لتحمل القوى المختلفة في عملية القطع، ويتم تحديد القطر وفقًا لاحتياجات الإخراج والقطع لمعدات إنتاج الأعلاف، والتي تتراوح من عدة مئات من المليمترات إلى أكثر من متر واحد. يتم ترتيب فتحة العمود في وسط جسم القرص، والتي يتم استخدامها للاتصال بعمود القيادة لتحقيق نقل الطاقة ودفع رأس القاطع بالكامل للدوران بسرعة عالية. توجد على حافة القرص أو في موضع محدد فتحات أو هياكل ثابتة لتثبيت أداة القطع. دقة وصلابة هذه الهياكل لها تأثير حاسم على تركيب وتأثير القطع لأداة القطع.
القاطع
القاطع هو الجزء الأساسي من رأس القاطع، ويختلف شكله وكميته وترتيبه. تشمل أشكال القطع الشائعة السكاكين المستقيمة والسكاكين المنحنية والسكاكين المسننة. هيكل السكين المستقيم بسيط، والشفرة مستقيمة، وقوة القطع أكثر اتساقًا، ومناسبة لمهام قطع الأعلاف العامة، وشكل الجسيمات ومتطلبات دقة القطع ليست عالية بشكل خاص. إن شفرة المنجل منحنية، والتي يمكن أن تتوافق بشكل أفضل مع اتجاه تدفق المادة عند القطع، وتقليل مقاومة القطع، وتحسين كفاءة القطع، خاصة عند التعامل مع بعض الملمس الناعم والسيولة الجيدة لمواد التغذية. تحتوي السكين المسنن على شفرة مسننة حادة، وقدرتها على القطع قوية جدًا، ويمكنها بسهولة التعامل مع الصلابة العالية، ومحتوى الألياف الغني للتغذية، وتمنع بشكل فعال المواد في عملية القطع من التمزق أو الكسر، لضمان سلامة الجزيئات وجودة المظهر. يعتمد عدد القواطع على حجم القرص ومتطلبات دقة القطع، ويتراوح عمومًا من بضعة إلى عشرات، ويتم توزيعها بالتساوي على القرص لضمان قطع المادة بالتساوي أثناء عملية التدوير. عادة ما يكون الاتصال بين القاطع وجسم القرص ملحومًا أو مثبتًا بمسامير أو مثبتًا، وما إلى ذلك. وفي كلتا الحالتين، من الضروري التأكد من تثبيت القاطع بإحكام، ولن يرتخي أو يتغير عند الدوران بسرعة عالية.
حامل الأدوات والمثبت
يعتبر حامل الأداة هو المكون الأساسي لتثبيت القاطع، وقد تم تصميم هيكله لتوفير دعم ثابت وتحديد موضع دقيق للقاطع. حامل الأداة مصنوع عمومًا من مادة سبيكة عالية القوة، مع مقاومة جيدة للتآكل ومقاومة للصدمات. يتم تزويد مقعد القاطع بأخدود أو فتحة تثبيت تتوافق مع شكل القاطع. بعد تثبيت القاطع على مقعد القاطع، يتم تثبيته بواسطة البراغي والصواميل والغسالات وأجزاء التثبيت الأخرى. لا تضمن هذه التركيبات عدم ارتخاء القاطع أثناء التشغيل العادي فحسب، بل تسهل أيضًا الإزالة والتركيب السريع عندما يتآكل القاطع أو يحتاج إلى الاستبدال. في بعض تصميمات رأس القاطع المتقدمة، يتم أيضًا استخدام آلية لاستبدال مقعد القاطع أو القاطع بسرعة، مثل استخدام اتصال فتحة البطاقة مع المشبك الزنبركي أو جهاز التثبيت الهيدروليكي، مما يقلل بشكل كبير من الوقت لاستبدال القاطع ويحسن كفاءة الصيانة واستمرارية إنتاج المعدات.
جهاز الموازنة
لأن رأس القاطع في عملية الدوران عالي السرعة، إذا كان هناك خلل في توازن الكتلة، سوف ينتج اهتزازًا عنيفًا، ويؤثر على دقة القطع، ويقلل من عمر خدمة المعدات وحتى يتسبب في حوادث السلامة. ولذلك، فإن رأس القاطع عادة ما يكون مجهزا بجهاز موازنة. يعتمد جهاز التوازن عمومًا طريقة ضبط ثقب التوازن على جسم القرص أو تثبيت كتلة التوازن لضبط التوزيع الشامل لرأس القاطع لتحقيق حالة التوازن الديناميكي. بعد تصنيع رأس القاطع، سيتم اختباره بواسطة معدات اختبار التوازن الديناميكي الاحترافية، وسيتم إضافة أو تعديل وزن وموضع كتلة التوازن وفقًا لنتائج الاختبار.
3. خصائص المواد
مادة الجسم
الفولاذ الكربوني عالي الجودة مثل الفولاذ رقم 45 هو أحد المواد الشائعة الاستخدام لقطع جسم قرص القطع، وله خصائص ميكانيكية شاملة جيدة، والقوة والمتانة أكثر توازناً، بعد المعالجة الحرارية المناسبة (مثل معالجة التقسية)، والصلابة حتى HB217-255، يمكن أن تلبي متطلبات القوة لقرص القطع لمعدات إنتاج الأعلاف العامة. في بعض الحالات التي تتطلب متطلبات أعلى للقوة ومقاومة التآكل، سيتم اختيار مواد سبائك الصلب، مثل 40Cr، 42CrMo، وما إلى ذلك. تحتوي سبائك الفولاذ هذه على الكروم والموليبدينوم وعناصر صناعة السبائك الأخرى، من خلال التقسية وتبريد السطح وعمليات المعالجة الحرارية الأخرى، يمكن تحسين صلابة السطح بشكل كبير، مثل فولاذ 42CrMo بعد معالجة صلابة السطح حتى HRC50-55، مع مقاومة أفضل للتآكل ومقاومة التعب، يمكن أن تطيل عمر الخدمة بشكل فعال. رأس القاطع، مناسب لأقراص قطع خط إنتاج الأعلاف الكبيرة ذات الإنتاجية العالية.
مادة القطع
يعتمد اختيار المواد للقاطع بشكل أساسي على خصائص مادة التغذية ومتطلبات القطع. بالنسبة لمواد التغذية العادية، تعد قواطع الفولاذ عالية السرعة خيارًا أكثر شيوعًا. يتميز الفولاذ عالي السرعة بصلابة عالية (HRC62-65)، ومقاومة عالية للتآكل وصلابة جيدة، والتي يمكن أن تحافظ على شفرة حادة عند سرعة قطع معينة وليس من السهل كسرها عند الاصطدام. على سبيل المثال، عند قطع بعض أعلاف الماشية والدواجن الشائعة، يمكن لآلة القطع الفولاذية عالية السرعة إكمال مهمة القطع بثبات لضمان دقة الأبعاد وجودة المظهر للجسيمات. ومع ذلك، عند مواجهة مواد العلف ذات الصلابة العالية، مثل الأعلاف التي تحتوي على الكثير من وجبة العظام أو المضافات المعدنية، أو الأعلاف التي تحتوي على نسبة عالية جدًا من الألياف، مثل بعض الأعلاف العشبية أو الأعلاف المائية الخاصة، تكون قواطع الكربيد أكثر ملاءمة. كربيد التنغستن هو كربيد التنغستن وكربيد التيتانيوم ومرحلة صلبة أخرى كجسم رئيسي، مع الكوبالت والنيكل والمعادن الأخرى كمواد رابطة مصنوعة من مواد مركبة، يمكن أن تصل صلابته إلى HRC80-90، ومقاومة التآكل ومقاومة الحرارة أعلى بكثير من الفولاذ عالي السرعة، ويمكنه بسهولة التعامل مع الصلابة العالية وتحديات قطع مواد الألياف العالية، لكن صلابة أداة قطع الكربيد منخفضة نسبيًا. في عملية الاستخدام، ينبغي إيلاء اهتمام خاص لتجنب التأثير المفرط أو الاصطدام، وذلك لتجنب ظاهرة حافة السقوط.
4. عملية التصنيع
تكنولوجيا تصنيع نظام القرص
عادة ما يبدأ تصنيع جسم القرص بالتزوير أو الصب الفارغ. يمكن لعملية الحدادة تحسين حبيبات المادة المعدنية وجعل الهيكل أكثر كثافة، وذلك لتحسين قوة ومتانة القرص. إن عملية الصب مناسبة لنظام القرص ذي الشكل المعقد والإنتاج الضخم، مما يمكن أن يقلل من تكلفة الإنتاج، ولكن يجب التحكم بشكل صارم في معلمات العملية في عملية الصب لتقليل العيوب مثل المسام وفتحات الانكماش وفتحات الرمل. بعد الانتهاء من التصنيع الفارغ، من الضروري التلدين أو المعالجة الطبيعية للتخلص من إجهاد التزوير أو الصب وتحسين أداء القطع للمادة. ثم المعالجة الميكانيكية، بما في ذلك الخراطة والطحن والحفر وغيرها من العمليات. يتم استخدام الخراطة لمعالجة الدائرة الخارجية، فتحة العمود والوجه النهائي لجسم القرص لضمان دقة الأبعاد وخشونة السطح؛ يتم استخدام الطحن لتصنيع فتحات تركيب القاطع أو الهياكل الثابتة. يستخدم الحفر لمعالجة ثقوب التوازن أو ثقوب التوصيل الأخرى. في عملية التصنيع، من الضروري استخدام معدات وأدوات آلية عالية الدقة، والتحكم الصارم في معلمات المعالجة للتأكد من أن مؤشرات الدقة لجسم القرص تلبي المتطلبات. أخيرًا، يتم إجراء المعالجة الحرارية وفقًا لمتطلبات المواد والأداء لجسم القرص، مثل معالجة التقسية، والتبريد + معالجة التقسية، وما إلى ذلك، لتحسين صلابة جسم القرص وقوته ومقاومة التآكل. بالنسبة للألواح الفولاذية المصنوعة من سبائك الصلب، يمكن أن يؤدي تصلب السطح إلى تحسين صلابة السطح، وتعزيز مقاومة التآكل ومقاومة التعب.
عملية تصنيع القاطع
عملية تصنيع قاطع الفولاذ عالي السرعة أكثر تعقيدًا. أولا، يتم إعداد الفراغ عن طريق عملية تزوير أو المتداول. يمكن لعملية التزوير أو الدرفلة أن تحسن هيكل المادة، وتحسن كثافتها وخصائصها الميكانيكية، وتزيل العيوب الداخلية. بعد الحدادة، من الضروري إجراء معالجة التلدين الكروي لتقليل الصلابة وتسهيل المعالجة اللاحقة. تتضمن عملية التصنيع الخراطة والطحن والطحن وما إلى ذلك، وعمليات الخراطة للشكل الخشن لأداة القطع، وعمليات الطحن لشكل حافة القطع، ويتم استخدام الطحن لطحن حافة القطع بشكل دقيق لتحقيق متطلبات الحدة وخشونة السطح المطلوبة. بعد الانتهاء من المعالجة، يتم تنفيذ عملية المعالجة الحرارية للتبريد + التقسية ثلاث مرات. تتراوح درجة حرارة التبريد عمومًا بين 1200-1300 درجة مئوية، بحيث يمكن للقاطع الحصول على هيكل مارتنسيتي عالي الصلابة، ومن ثم معالجة ثلاثية التقسية عند 550-570 درجة مئوية للتخلص من إجهاد التبريد وتحسين المتانة والاستقرار الحراري للقاطع. نظرًا لصلابتها العالية جدًا، لا تحتاج قواطع الكربيد بشكل عام إلى الخضوع للمعالجة الحرارية الشاملة، ولكن بعد اللحام المتطور أو معالجة الطلاء، قد يكون من الضروري إجراء معالجة مناسبة لدرجات الحرارة المنخفضة للتخلص من إجهاد اللحام أو إجهاد الطلاء. بالنسبة لعملية اللحام المتطورة، يجب استخدام تكنولوجيا ومعدات اللحام المتقدمة لضمان جودة اللحام وتجنب عيوب اللحام. يمكن أن تكون معالجة الطلاء عبارة عن معالجة بالنيترة، ومعالجة طلاء بالكروم الصلب، ومعالجة طلاء PVD (ترسيب البخار الفيزيائي)، وما إلى ذلك، لزيادة تحسين مقاومة التآكل، ومقاومة التآكل وأداء القطع للقاطع. على سبيل المثال، يمكن لعملية طلاء PVD أن ترسب مادة طلاء ذات صلابة عالية للغاية، ومقاومة تآكل وتزييت ممتاز على سطح القاطع، مثل TiN، وTiAlN، وما إلى ذلك، مما يطيل عمر خدمة القاطع بشكل كبير.
تكنولوجيا تصنيع حامل الأدوات والمثبت
يتم تصنيع حامل الأداة عمومًا عن طريق عملية التزوير أو الصب، ثم يتم تشكيله آليًا. تشمل عمليات التصنيع الخراطة، والطحن، والحفر، والتجويف، وما إلى ذلك، وتحويل شكل مقعد القطع، وطحن الأخاديد أو فتحات التثبيت المتطابقة مع القاطع، ويتم استخدام الحفر والممل لمعالجة فتحات التوصيل وتحديد المواقع. بعد تصنيع حامل الأداة، من الضروري إجراء المعالجة الحرارية، مثل معالجة التقسية، لتحسين صلابته وقوته، وتعزيز مقاومة التآكل ومقاومة الصدمات. الأجزاء الثابتة مثل البراغي والصواميل وما إلى ذلك مصنوعة من أجزاء قياسية أو إنتاج مخصص وفقًا للمتطلبات الخاصة لرأس القاطع، وتحتاج عملية التصنيع إلى ضمان موثوقية واستقرار الاتصال، ويجب أن تلبي دقة خيط المسمار ومستوى قوة البراغي المعايير ذات الصلة ومتطلبات التصميم.
5. خصائص الأداء
قطع عالي الدقة
تم تصميم وتصنيع رؤوس القطع لتحقيق نتائج قطع عالية الدقة. يمكن التحكم في خطأ طول جزيئات التغذية ضمن نطاق صغير جدًا من خلال المعالجة الدقيقة للقرص، وتثبيت القاطع وضبطه، وموازنة تطبيق الجهاز. على سبيل المثال، في إنتاج أعلاف الحيوانات الأليفة أو الأعلاف المائية، تكون دقة طول الجسيمات أعلى، ويمكن لقرص القطع عالي الجودة أن يجعل خطأ طول الجسيمات لا يزيد عن ± 0.5 مم، مما يضمن أن كل حبة من العلف تلبي المعايير، مما يحسن استقرار الجودة والقدرة التنافسية للسوق للمنتج. يمكن أن يؤدي القطع عالي الدقة أيضًا إلى تقليل مشاكل التغليف والنقل والتخزين الناجمة عن أطوال الجسيمات غير المتناسقة، مثل التغليف غير المتساوي وكسر الجسيمات أثناء النقل.
كفاءة قطع عالية
إن الدوران عالي السرعة لرأس القاطع وتصميم القاطع المعقول يجعله يتمتع بكفاءة قطع عالية. تضمن مادة وهيكل القرص الثبات أثناء الدوران عالي السرعة، ويمكنه تحمل قوى الطرد المركزي والقطع الكبيرة. تم تحسين شكل وعدد وترتيب القواطع لتناسب خصائص المواد المختلفة. على سبيل المثال، يمكن لتصميم المناجل والسكاكين المسننة أن يقلل بشكل فعال من مقاومة القطع ويزيد من سرعة القطع. في خطوط إنتاج الأعلاف الكبيرة، يمكن لكفاءة القطع العالية لرأس القطع أن تزيد بشكل كبير من القدرة الإنتاجية لتلبية احتياجات إنتاج الأعلاف على نطاق واسع. وفي الوقت نفسه، فإن كفاءة القطع العالية تعني أيضًا تقليل استهلاك الطاقة لكل وحدة زمنية، مما يساعد على تحسين الكفاءة الاقتصادية لمؤسسات إنتاج الأعلاف.
مقاومة التآكل الجيدة والمتانة
نظرًا لأن رأس القطع يكون دائمًا على اتصال بمواد التغذية وينتج احتكاكًا أثناء عملية العمل، فإن مقاومة التآكل الجيدة تعد من سمات الأداء المهمة. إن اختيار مادة القرص وعملية المعالجة الحرارية يجعل سطحه يتمتع بصلابة معينة ومقاومة التآكل، ويمكن أن يقاوم تآكل المواد. تم تحسين مادة القطع لمقاومة التآكل، سواء كانت من الفولاذ عالي السرعة أو قاطعة من الكربيد، يمكنها الحفاظ على شفرة حادة أثناء أعمال القطع الطويلة وتقليل تكرار تغيير القاطع. بالإضافة إلى ذلك، يتم أيضًا ضمان مقاومة التآكل لحامل الأداة والأجزاء الثابتة، ومن خلال اختيار المواد ومعالجة السطح، يتم ضمان عدم ارتخاء أداة القطع أو إزاحتها بسبب التآكل أثناء الاستخدام طويل الأمد. إن مقاومة التآكل الجيدة والمتانة تجعل عمر خدمة رأس القاطع طويلًا، مما يقلل من الصيانة تكلفة التمويل ووقت توقف المعدات، وتحسين الاستفادة من معدات الإنتاج.
الاستقرار والموثوقية
يحتاج رأس القطع إلى تشغيل مستمر ومستقر في معدات إنتاج الأعلاف، واستقراره وموثوقيته مهمان للغاية. يضمن جهاز التوازن لجسم القرص عدم وجود اهتزاز عنيف أثناء الدوران عالي السرعة، مما يقلل من التأثير على الأجزاء الأخرى من المعدات، مثل المحامل والمحركات وما إلى ذلك، والتآكل والتلف. يضمن التثبيت الصلب للقاطع والاتصال الموثوق به بين حامل القاطع والتركيب عدم وجود أي مخاطر على السلامة مثل ارتخاء القاطع أو سقوطه أثناء عملية القطع. في الوقت نفسه، تضمن عملية المواد والتصنيع لرأس القاطع أنه يمكن أن يعمل بشكل مستقر وموثوق في ظل بيئات عمل وظروف مادية مختلفة، سواء كانت درجة حرارة عالية أو بيئة رطوبة عالية أو في مواجهة صلابة وخصائص مختلفة لمواد التغذية، يمكنه الحفاظ على الأداء الجيد، وتوفير الحماية المستمرة لإنتاج الأعلاف.
6. الأسئلة الشائعة
س: ما هي المادة الرئيسية للقاطع؟
ج: عادةً ما يكون رأس القطع مصنوعًا من الفولاذ عالي القوة أو سبائك الفولاذ لضمان أن يتمتع بالقوة الكافية ومقاومة التآكل. يمكن لهذه المواد أن تتحمل الأحمال العالية وفترات الاستخدام الطويلة.
س: كيفية اختيار حجم القاطع المناسب؟
ج: إن اختيار حجم رأس القاطع المناسب يحتاج إلى الأخذ في الاعتبار قوة المعدات وسرعتها وحملها. التأكد من أن الحجم المحدد يمكن أن يلبي متطلبات التصميم وشروط استخدام المعدات.
س: ما هي عمليات المعالجة السطحية لرأس القاطع؟
ج: تتضمن عملية المعالجة السطحية الشائعة لرأس القطع التبريد والكربنة والنيترة. يمكن لهذه العمليات تحسين صلابة السطح ومقاومة التآكل وإطالة عمر الخدمة.
س: ما هي المشاكل التي قد تحدث أثناء استخدام رأس القاطع؟
ج: قد يعاني رأس القاطع من التآكل أو الكسر أو التشوه أو سوء الملاءمة أثناء الاستخدام. عادةً ما تنتج هذه المشكلات عن الحمل الزائد أو عدم كفاية التشحيم أو عيوب المواد.
س: ما هي عمليات المعالجة الحرارية لرأس القاطع؟
ج: تتضمن عملية المعالجة الحرارية لرأس القطع التبريد والتلطيف والتطبيع. يمكن لهذه العمليات تحسين الخواص الميكانيكية للمادة، وزيادة صلابتها ومقاومتها للتآكل، وبالتالي إطالة عمر خدمة رأس القطع.
س: كيف يؤثر تصميم رأس القاطع على كفاءة الإنتاج؟
ج: يؤثر تصميم رأس القطع بشكل مباشر على كفاءة الإنتاج. التصميم المعقول يمكن أن يحسن كفاءة القطع، ويقلل من استهلاك الطاقة، ويطيل عمر خدمة المعدات. لذلك، من المهم جدًا اختيار تصميم رأس القطع المناسب لمتطلبات التطبيق المحددة.


